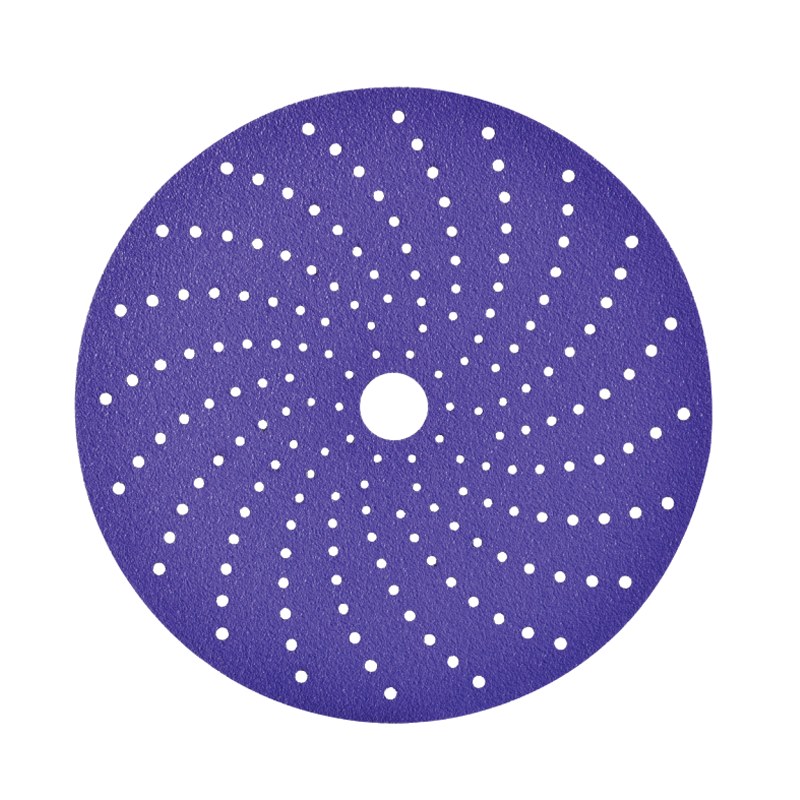
激光孔的孔径尺寸、分布密度和加工精度紫色薄膜研磨盘激光孔的设计会影响实际性能,包括切屑排出、散热和磨削一致性。设计良好的激光孔可以提高磨削效率和使用寿命,而设计不良的激光孔则可能导致磨削停滞或工件划伤。这些影响究竟体现在哪些方面?DMS 的这篇文章将为您详细解读。
一、对切屑去除效率和工件质量的影响
激光孔作为磨削碎屑的排出通道。分布合理、孔径合适的孔可以快速排出磨粒和工件粉末,防止碎屑堆积和在磨削表面上摩擦。这可以减少工件表面的划痕和毛刺。过密或过小的激光孔会阻碍切屑排出。残留的碎屑会直接影响表面平整度,尤其是在金属磨削或木材抛光等高切屑产生量的应用中。
二、有助于磨削散热,减少砂轮和工件磨损
磨削摩擦产生的热量会软化并变形紫色薄膜砂轮底座,可能导致工件局部过热和变色。激光钻孔形成气流通道,可在砂轮旋转时将热量从磨削表面散发出去。精心设计的孔型可降低接触温度,最大限度地减少磨粒过早脱落和底座劣化,延长砂轮寿命,并减轻高温对工件材料的影响。
三、不规则表面磨削的贴合性和载荷分布优化
激光孔降低了紫膜砂轮的刚性,同时增强了其柔韧性,使其能够更好地贴合复杂零件的曲面和不规则轮廓。这最大限度地减少了磨削死区,提高了加工均匀性。此外,合理的孔分布分散了磨削力,防止局部过载导致边缘崩裂或开裂。然而,过密的激光孔会降低砂轮的整体强度,增加撕裂的风险。
IV. 与磨削效率的相关性及对不同加工条件的适应性
激光孔参数直接影响磨削效率。大直径、高密度的激光孔具有更优异的排屑和散热性能,适用于粗磨和重载加工,同时还能降低磨削阻力。小直径、低密度的激光孔则可在磨料表面提供更大的有效磨削面积,适用于精抛光和轻载磨削。这种方法能够使工件表面更加光滑。然而,激光孔边缘的毛刺可能会钩住工件,造成表面划痕。
总之,激光孔直接影响紫膜砂轮的加工质量、效率和使用寿命。其参数设计必须与实际磨削条件和工件材料合理匹配,才能实现最佳砂轮性能。
关于DMS:
DMS Q22T紫色薄膜砂碟采用高标准优质混合陶瓷磨料。其自锐特性可提供卓越的切削力,并产生均匀一致的划痕,从而最大限度地降低返工风险。特殊设计的涂层可延长使用寿命,从而加工更多工件。多孔设计可最大限度地排出粉尘,保护工人免受有害颗粒物的侵害。