在机械加工和表面处理中,正确选择砂纸类型、粒度以及研磨工艺会直接影响工件质量和生产效率。以下,DMS 编辑团队针对四种常见材料——木材、金属、塑料和玻璃纤维——提供了选择建议,以帮助您更好地理解。机器用砂纸。
| 材料类型 | 推荐的砂纸类型 | 粗磨/去毛刺砂 | 中/细研磨粒度 | 超细/抛光砂粒 | 关键操作说明 |
| 木头 | 纸背砂纸 | 40目,60目 | 80、100、120、150、180、220目 | 不建议使用超过 400 目砂纸(会降低涂层附着力)。 | 沙粒 依次使用 通常用220目砂纸打磨,以便上漆。 |
| 金属 | 布背砂纸或干湿两用砂纸 | 80目及以下(用于去除毛刺和焊渣) | 80、100、120、150目(粗磨) 180、240、320、400目(细研磨) | 800目及以上(需配合抛光剂和羊毛垫使用) | 建议采用湿磨法(加水或润滑剂)进行冷却和防止堵塞; 对于硬金属,可选用陶瓷磨料 |
| 塑料 | 细砂纸(纸背或防水) | 220目、320目砂纸(用于初步打磨分型线和毛刺) | 400目、600目、800目(精细打磨) | 1000目、1500目、2000目砂纸(湿磨,用于高光泽修复) | 严格控制压力和速度,避免过热/熔化 强烈建议采用湿磨法 在透明塑料上使用抛光剂 |
| 玻璃纤维 | 布背砂布或网状砂布 | 150目、220目砂纸(仅用于严重缺陷修复,使用时务必格外小心) | 400、600、800、1000目(凝胶涂层精细研磨) | 1200、1500、2000目(抛光前的准备工作) | 请勿直接使用低于 400 目粒度的砂纸。 始终使用湿砂或除尘装置 减轻边缘压力 |
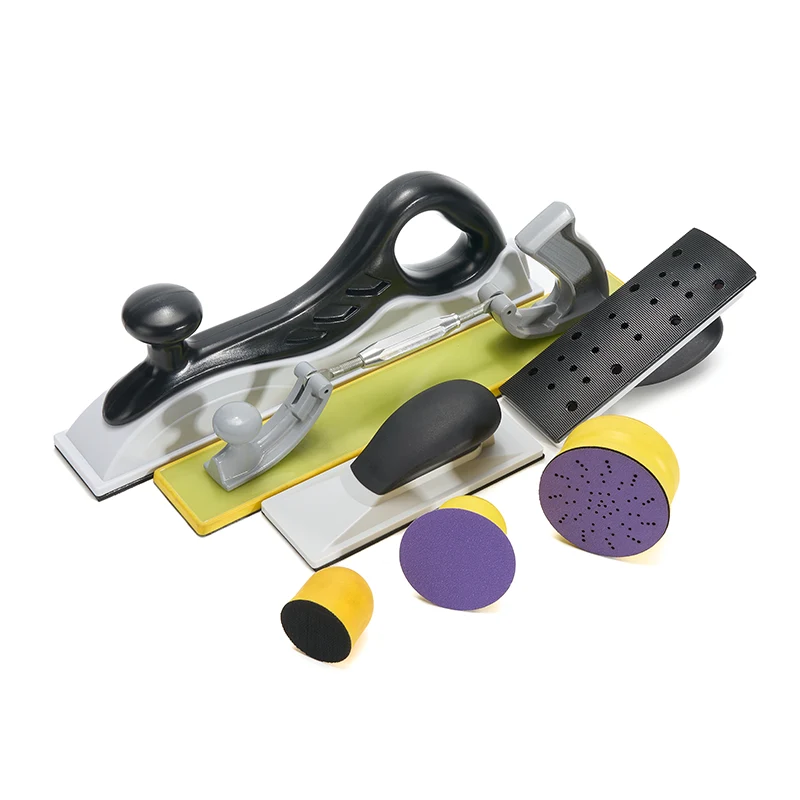
无论加工何种材料,使用时都应遵循以下几条通用规则。机器用砂纸。
1. 按顺序研磨;不要跳过任何粒度。
跳过中间目数的砂纸会导致上一步留下划痕,这些划痕之后很难用更细的砂纸去除。最好将相邻目数之间的增量限制在半个目数以内——例如,从 120 目逐步过渡到 180 目,然后再到 240 目。
2. 当砂纸变钝时,请更换砂纸。
当研磨效率明显下降或表面开始过热时,表明砂纸已经变钝或堵塞;继续使用只会损坏工件。
3. 确保砂纸配置与设备匹配。
角磨机、气动砂光机和随机轨道砂光机对砂纸的背衬、孔径和形状都有不同的要求。建议在选择合适的砂纸之前查阅设备手册。
4. 施加适中压力,让磨粒进行切削。
过大的压力不仅会导致工件过热,还会加速磨粒脱落,造成弊大于利。
总之,选择合适的机用砂纸可以提高表面质量并降低耗材成本。以上原则适用于大多数标准打磨场景。如有特殊材料或工艺要求,请联系我们。数据管理系统支持提供定制化解决方案。